Лиття пластмас під тиском: як це працює
Опубліковано:
Лиття під тиском — спосіб виготовлення пластикових виробів: розплавлений пластик під тиском впорскують у металеву прес-форму, охолоджують і виймають готовий виріб. Цикл повторюється автоматично, тому метод вигідний для серійних виробів. Нижче — як проходить цикл, з чого складається форма і від чого залежить якість.
Як проходить цикл лиття
Лиття відбувається на термопластавтоматі (ТПА). Один цикл складається з п'яти кроків:
- змикання — половини прес-форми щільно змикаються, щоб розплав не витікав по площині рознімання;
- впорскування — шнек подає розплавлений пластик у форму через ливникову систему і заповнює порожнину;
- витримка під тиском — тиск тримають, поки пластик застигає: так компенсують усадку і зменшують утяжини;
- охолодження — виріб твердне у формі, тепло відводять канали охолодження;
- розмикання і виштовхування — форма розкривається, штовхачі знімають виріб, і цикл починається знову.
З чого складається прес-форма
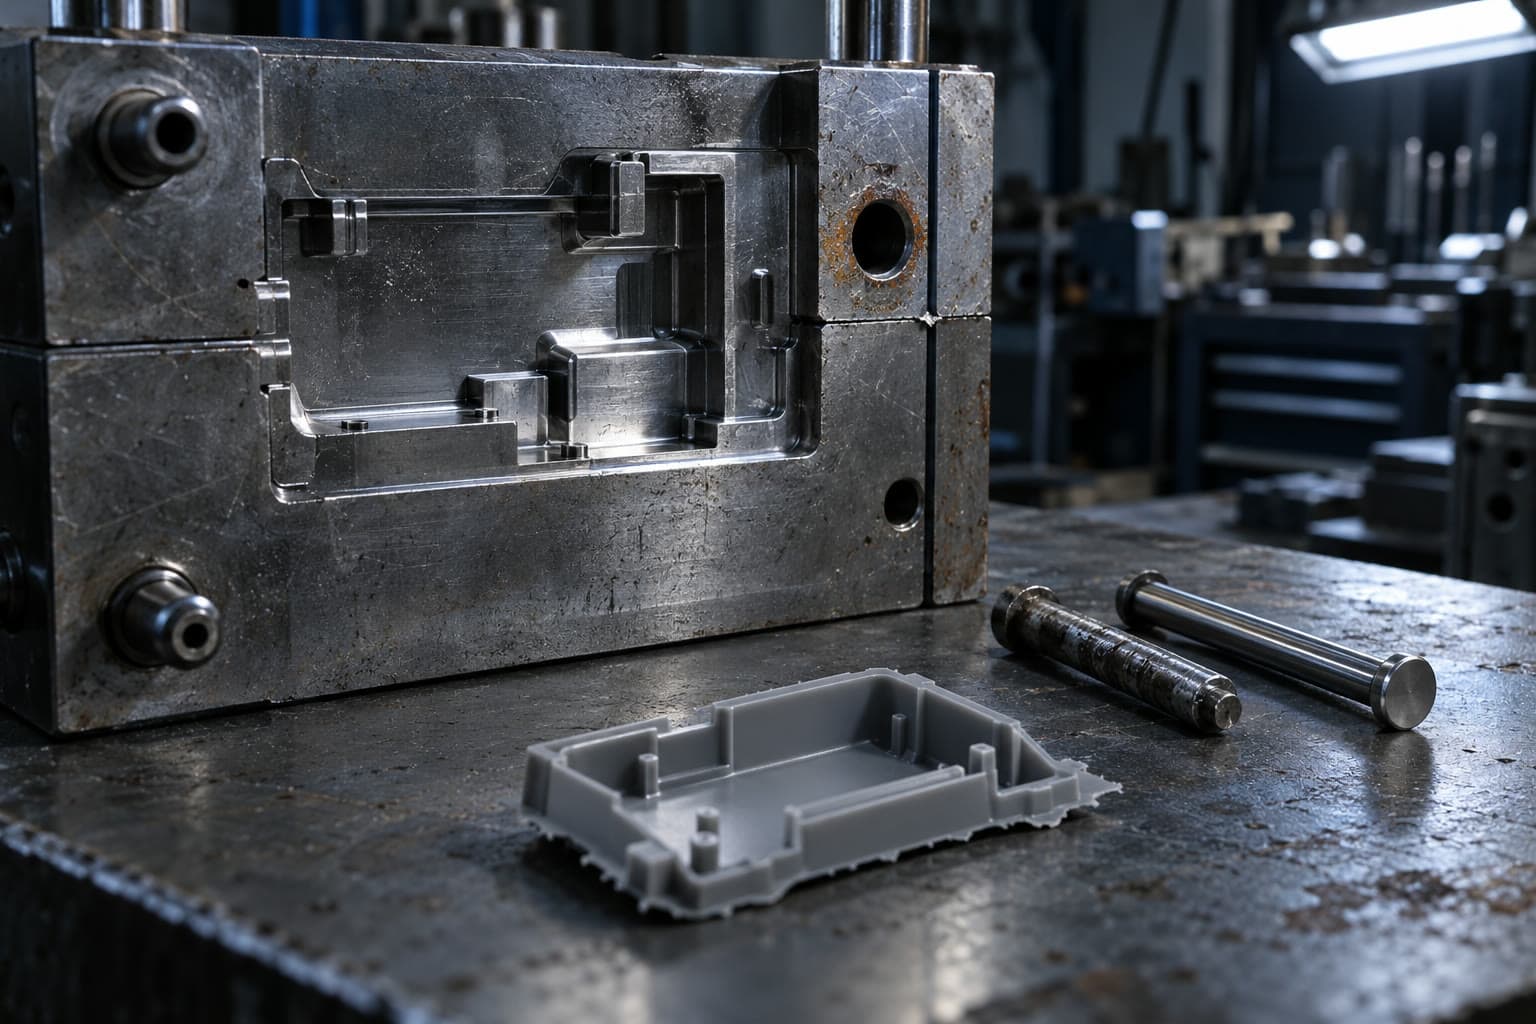
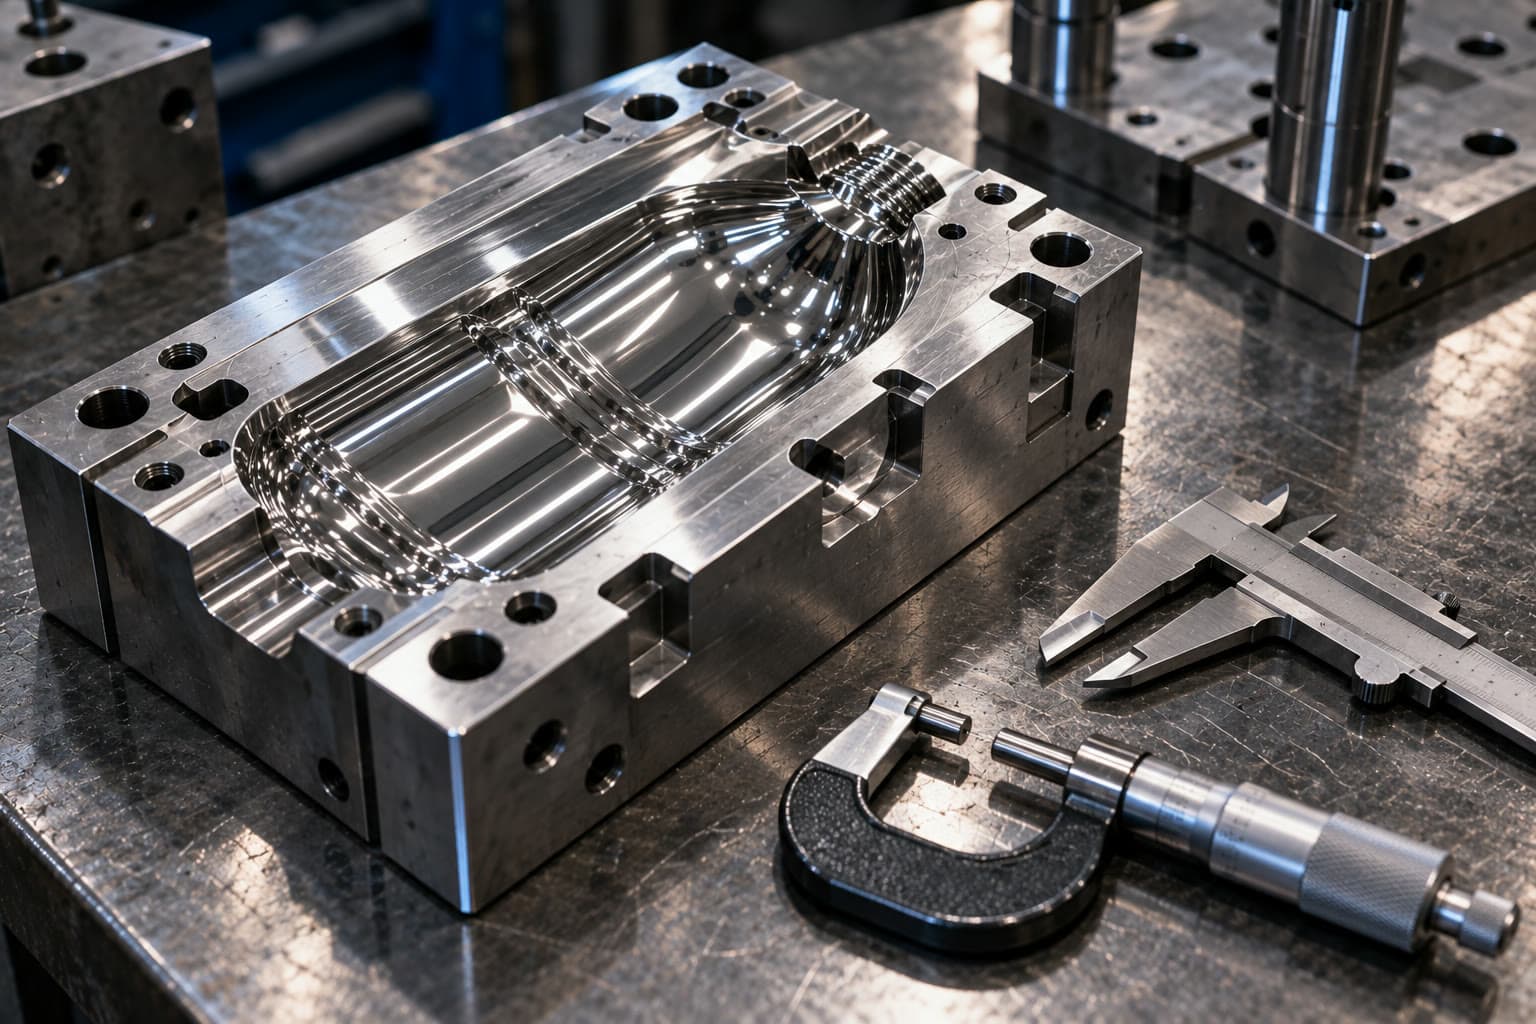
Основа форми — дві половини: нерухома з боку впорскування і рухома з боку виштовхування. Порожнину, що повторює зовнішню поверхню виробу, називають матрицею, а частину, що формує внутрішню поверхню, — пуансоном.
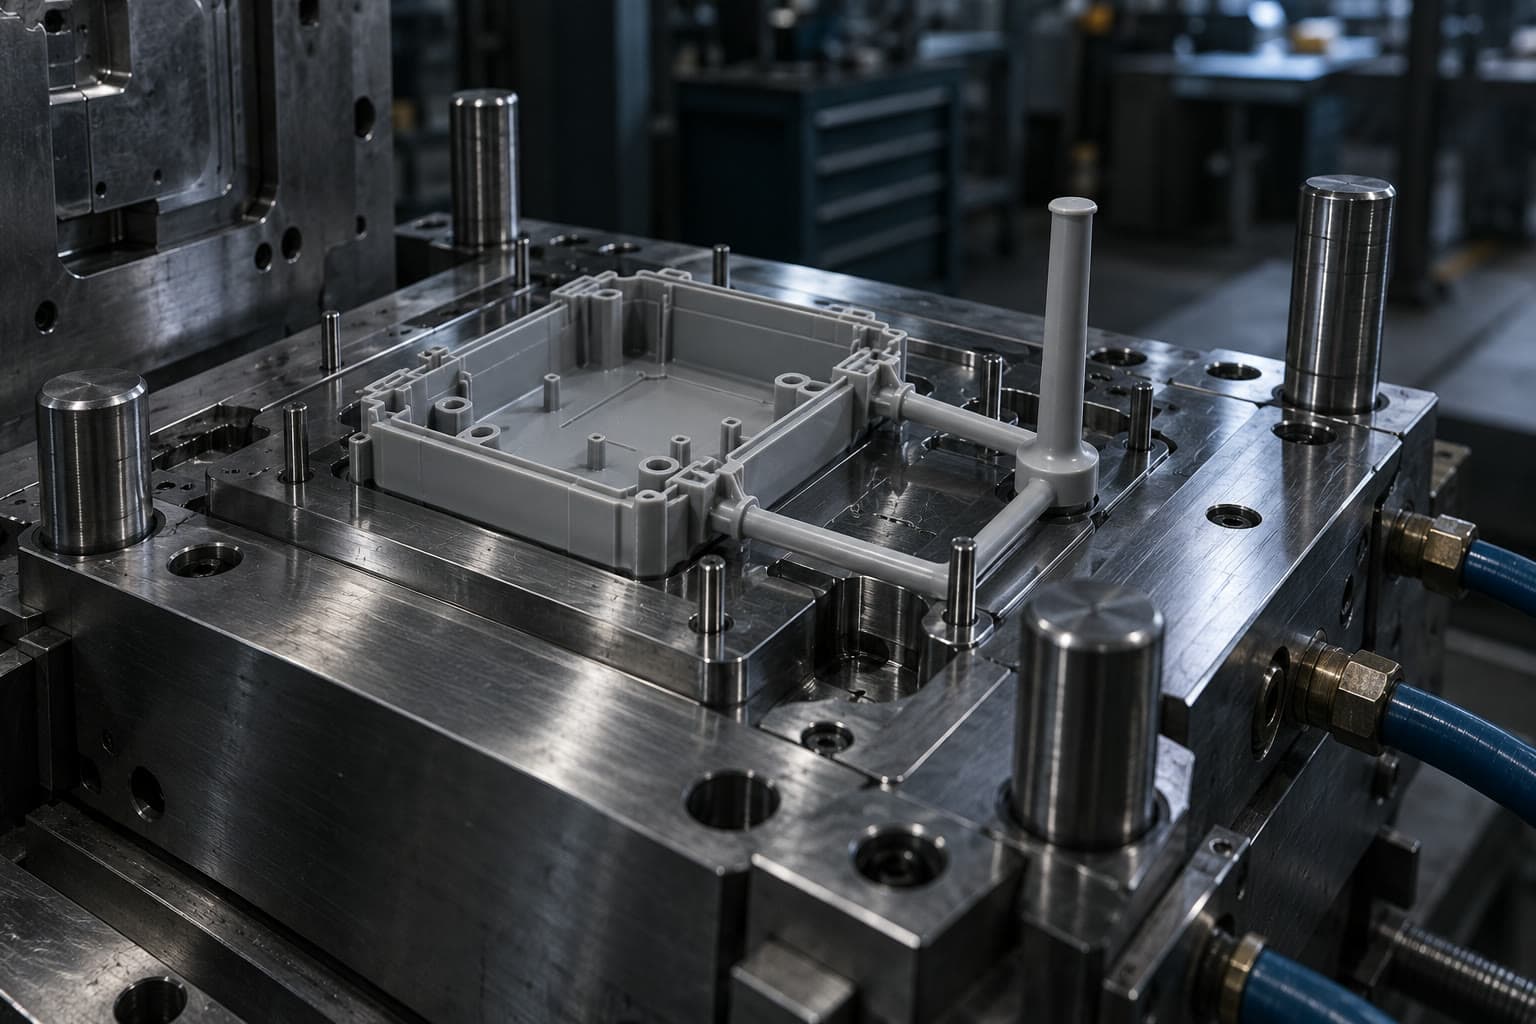
Крім формоутворювальних деталей, у формі є ливникова система, якою пластик іде до гнізд, канали охолодження, система виштовхування, напрямні колонки і втулки. Якщо виріб має піднутрення — отвори збоку, засувки, різьбу, — у форму додають рухомі вузли: повзуни, похилі штовхачі або механізми вигвинчування.
Холодний і гарячий канал
У холодноканальній формі ливник застигає разом із виробом і виходить із форми окремою деталлю — його відокремлюють і переробляють. У гарячоканальній пластик до самого гнізда залишається розплавленим, тож ливникових відходів немає, а цикл часто коротший.
Гарячий канал дорожчий, тому його обирають для великих тиражів і там, де важливий вигляд місця впуску.
Які бувають дефекти і звідки вони
Більшість дефектів має причину в режимі лиття, у конструкції виробу або в стані форми:
- недолив — порожнина заповнилася не повністю: бракує тиску, температури або вентиляції;
- облой — тонка плівка пластику по площині рознімання: зношені поверхні змикання або надто високий тиск;
- утяжини — впадини на товстих ділянках: нерівна товщина стінок, коротка витримка під тиском;
- коробління — виріб викривляється після виймання: нерівномірне охолодження і внутрішні напруження;
- лінії спаю — сліди там, де зустрічаються потоки розплаву: залежать від розташування впуску і температури;
- сріблясті смуги й бульбашки — волога в матеріалі: гранулу не висушили перед литтям.
Від чого залежить якість виробу
Якість закладають на трьох рівнях. Перший — конструкція виробу: рівна товщина стінок, ухили, радіуси. Другий — прес-форма: правильне розташування впусків, рівномірне охолодження, вентиляція і точне змикання. Третій — режим лиття і матеріал: температура, тиск, час витримки й охолодження, підготовка гранули.
Тому конструкцію виробу варто обговорити з виробником форми ще до її виготовлення: невеликі зміни на цьому етапі коштують значно менше, ніж переробка готової форми.
Послуга: Прес-форми для лиття під тиском